Il significato dietro il metallo

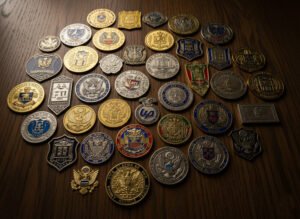
Prima di immergerci nei macchinari e nel metallo fuso, è essenziale capire Perché il processo di produzione è così rigoroso. Una moneta sfida è più di un oggetto da collezione; è una rappresentazione fisica dell'appartenenza. La qualità della produzione deve corrispondere al peso del sentimento. Una moneta mal fatta sminuisce l'onore; una moneta ben fatta lo eleva.
La leggenda del ricco tenente (prima guerra mondiale)
Per comprendere veramente l'importanza della durabilità di queste monete, dobbiamo guardare alla loro storia di origine più duratura trovata nella storia militare. Come dettagliato negli archivi storici, la tradizione risale alla prima guerra mondiale. Un ricco tenente americano si offrì volontario per l'Aeronautica Militare. Voleva dare al suo squadrone un ricordo del loro servizio, così ordinò di coniare piccoli e massicci medaglioni di bronzo. Ne diede uno a ogni pilota della sua unità.
Uno di questi piloti, un giovane americano, mise il medaglione in un piccolo sacchetto di pelle che portava al collo. Poco dopo, il suo aereo fu gravemente danneggiato dal fuoco a terra, costringendolo ad atterrare dietro le linee nemiche in Germania. Fu immediatamente catturato da una pattuglia tedesca. Per scoraggiare la sua fuga, i tedeschi lo spogliarono di tutti i suoi documenti d'identità, delle insegne dell'uniforme e degli effetti personali, ad eccezione della piccola borsa di cuoio, che trascurarono.
Successivamente, il pilota riuscì a fuggire durante un bombardamento. Indossò abiti civili che trovò e alla fine attraversò la Terra di Nessuno, raggiungendo un avamposto francese. Tuttavia, i soldati francesi, diffidenti nei confronti dei sabotatori tedeschi che si spacciavano per civili, si prepararono a giustiziarlo. Non aveva targhette identificative. In un ultimo disperato tentativo di dimostrare la sua fedeltà, tirò fuori il medaglione di bronzo. Uno dei rapitori francesi riconobbe le insegne dello squadrone stampate sulla moneta. Invece dell'esecuzione, al pilota è stata data una bottiglia di vino. Questo evento consolidò la moneta come un vero e proprio salvagente, dando vita alla tradizione del “Sfida.”
IL “Controllo delle monete” Regole
Quella necessità in tempo di guerra si è evoluta in un gioco di bevute noto come a “Controllo monete,” che ancora oggi viene praticato nei bar e nelle mense. La fabbricazione della moneta deve essere sufficientemente durevole da resistere a questa tradizione. Le regole sono semplici ma rigide:
- La sfida: Una sfida inizia estraendo la tua moneta e tenendola in aria o sbattendola su un tavolo (anche se sbatterla è sconsigliata se danneggia la moneta!).
- La risposta: Tutti i presenti devono esibire immediatamente la moneta della propria unità.
- La conseguenza: Se qualcuno non riesce a produrre la propria moneta, deve offrire un giro di bevande allo sfidante e a tutti gli altri che avevano la propria moneta. Tuttavia, se tutti fa producono la loro moneta, lo sfidante deve acquistare il round. Ciò garantisce che i membri portino sempre con sé i loro simboli di fedeltà.
Fase 1: Progettazione e Ingegneria

Il processo di produzione inizia molto prima che il metallo venga riscaldato. Si comincia nel regno digitale. La trasformazione dal concetto al progetto di produzione è il passaggio più critico per garantire che il prodotto finale abbia un aspetto corretto. Questa fase colma il divario tra immaginazione e ingegneria.
1. Concettualizzazione e arte vettoriale
Il processo inizia con il brainstorming. I clienti spesso forniscono schizzi approssimativi, loghi o anche una descrizione simile “Voglio un bulldog che tiene in mano una chiave inglese con un fulmine sullo sfondo.” I progettisti devono prendere questi elementi disparati e disporli in una tela circolare (di solito da 1,5 a 2 pollici di diametro).
Le macchine di produzione non possono leggere un JPEG o una fotografia. Richiedono Arte vettoriale. I progettisti utilizzano software come Adobe Illustrator per creare linee e curve matematiche (file come .AI o .EPS). Questa opera d'arte viene quindi convertita in un file “Prova digitale.” La prova funge da progetto per la fabbrica. Specifica dimensioni, forma, tipo di placcatura e colori Pantone (PMS) specifici per garantire la coerenza del marchio.
Vincolo di progettazione tecnica: la parete metallica. UN L'aspetto cruciale della progettazione per la produzione è il “Parete metallica.” Nelle monete smaltate ogni colore deve essere contenuto da una linea metallica rialzata per evitare che lo smalto liquido si riversi nella zona limitrofa. Non è possibile sfumare dal rosso al blu in una sfumatura; devi avere una linea metallica che separa un blocco di Rosso da un blocco di Blu. Queste pareti metalliche devono essere almeno 00,2 mm di spessore per resistere al processo di placcatura e lucidatura. Se un disegno ha linee più sottili di questa, la fabbrica deve ingrossarle, motivo per cui la prova digitale è così vitale per l'approvazione.
2. Comprendere la progettazione 2D e 3D
Una decisione importante in fase di progettazione è la scelta tra la modellazione 2D e 3D, poiché da questa dipende il tipo di stampo richiesto.
- Progettazione 2D: Questo si compone di due livelli distinti: piano (incassato) e rialzato (lucido). Pensa a un disegno di un fumetto o a un logo aziendale. Ha linee pulite e nette e superfici piatte. Questo è l'ideale per testo e grafica semplice.
- Progettazione 3D: Ciò comporta la scultura. Il metallo ha contorni arrotondati, pendenze e dislivelli di altezza. Pensa al volto su un quarto o su una statua. Ciò è necessario se desideri rappresentare persone, animali, montagne o veicoli realistici. I progetti 3D richiedono un processo di realizzazione degli stampi molto più complesso.
Fase 2: Selezione dei materiali
Prima che gli stampi vengano tagliati, la fabbrica deve determinare quale metallo base verrà utilizzato. IL “anima” della moneta dipende da questa scelta. Sebbene le monete possano essere placcate in oro o argento, il materiale centrale determina il peso, la capacità di dettaglio e il costo.
Lega di zinco: il re della versatilità
Nella moderna produzione di monete, la lega di zinco è la scelta più popolare. Perché? Perché viene elaborato stampaggio ad iniezione (pressofusione) anziché stampaggio. Ciò consente un'incredibile flessibilità. Se il tuo progetto presenta fori tagliati al centro (ritagli) o richiede un profondo rilievo 3D in cui un volto sembra una scultura in miniatura, la lega di zinco è il materiale da scegliere. È più leggero dell'ottone ma può essere reso più spesso per compensare, conferendogli una sensazione sostanziale senza costi elevati. Poiché inizialmente è un liquido, scorre in ogni fessura di uno stampo complesso.
Ottone: il tradizionale peso massimo
Per chi vuole la tradizione “tonfo” quando una moneta colpisce il tavolo, l'ottone è il gold standard. L'ottone è una lega di rame e zinco pesante, densa e altamente resistente alla corrosione. Viene tipicamente utilizzato in morire colpendo processo. Poiché l'ottone è un metallo più duro, trattiene eccezionalmente bene le linee sottili, rendendolo perfetto per monete con molto testo o intricati loghi 2D. Quando tieni in mano una moneta di ottone, senti immediatamente la densità del materiale.
Ferro: l'opzione più economica
Il ferro è un metallo ferroso, il che significa che è magnetico. Viene spesso utilizzato quando il budget è una preoccupazione primaria. Sebbene possa arrugginirsi se non adeguatamente placcato e sigillato, le moderne tecniche di produzione rendono il ferro un'opzione praticabile per ordini di grandi volumi in cui l'efficienza in termini di costi è fondamentale. Tuttavia, è più duro e meno malleabile dell’ottone, il che può limitare i disegni 3D in altorilievo.
Fase 3: realizzazione di stampi (attrezzature)

Una volta approvata l'opera d'arte e selezionato il metallo, il virtuale diventa fisico. Questa fase prevede la creazione del file “Morire” O “Muffa” che formerà il metallo. Si tratta di un costo di installazione una tantum nel processo di produzione, spesso indicato come “Tassa di morte.”
Fresatura CAD e CNC
La grafica vettoriale viene inserita in un file CAD (progettazione assistita da computer) sistema. Questo crea una mappa digitale 3D della superficie della moneta. Questi dati vengono quindi inviati a CNC (controllo numerico computerizzato) fresatrici. La macchina CNC prende un solido blocco di acciaio di alta qualità e vi incide l'immagine negativa della moneta. Agisce come uno scalpello ad alta tecnologia, rimuovendo l'acciaio per creare le cavità in cui il metallo della moneta eventualmente scorrerà o verrà pressato.
Per ogni moneta sono solitamente necessari due stampi: uno per il fronte (dritto) e uno per il retro (rovescio). Se la moneta ha un design 3D, il processo di fresatura CNC impiega molto più tempo per scolpire i gradienti e le curve, motivo per cui gli stampi 3D sono più costosi degli stampi 2D.
Temperamento termico: preparazione alla violenza
Lo stampo in acciaio deve essere incredibilmente duro per resistere alla violenza del processo di conio. Una volta scolpito il disegno, la trafila d'acciaio viene posta in un forno rovente. Questo trattamento termico modifica la struttura molecolare dell'acciaio, indurendolo. Dopo aver raggiunto la temperatura critica, viene immerso (spento) in olio freddo. Questo processo, noto come tempra, garantisce che lo stampo non si spezzi o si frantumi sotto le migliaia di libbre di pressione che sta per sopportare.
Fase 4: il processo di conio

Ora che gli stampi sono pronti, inizia la produzione vera e propria dei tondelli per monete. Esistono due metodi principali utilizzati, a seconda del metallo base selezionato: pressofusione o pressofusione.
Metodo A: Coniatura dello stampo (stampaggio)
Questo è il metodo tradizionale utilizzato per ottone, ferro e rame. Si basa sulla forza bruta per modellare il metallo.
1. Cancellazione: Le strisce del metallo prescelto vengono inserite in una macchina che fustella dischi rotondi senza caratteristiche, noti come “spazi vuoti” O “assi.”
2. Lo sciopero: Il pezzo grezzo viene posizionato tra le due matrici in acciaio (anteriore e posteriore). Una massiccia pressa idraulica fa sbattere gli stampi insieme con una forza immensa, spesso in mezzo Da 500 a 1.000 tonnellate di pressione.
3. Il flusso: Sotto questo peso schiacciante, il metallo solido scorre come argilla nei recessi della fustella, catturando ogni dettaglio del logo e del testo. A volte, la moneta deve essere coniata più volte per garantire che il metallo riempia completamente le profonde fessure del disegno.
Metodo B: pressofusione (stampaggio a iniezione)
Questo metodo viene utilizzato principalmente per la lega di zinco ed è più simile alla produzione di plastica ma con metallo liquido.
1. Zuppa fusa: Invece di una striscia solida, lo zinco viene riscaldato fino a quando non diventa una zuppa liquida fusa.
2. Iniezione: Le due metà dello stampo vengono fissate insieme e il metallo fuso viene iniettato nella cavità ad alta pressione.
3. Solidificazione: Il metallo si raffredda e si indurisce quasi istantaneamente. Lo stampo si apre e la moneta grezza viene espulsa.
Perché usarlo? La fusione consente forme complesse, ritagli (fori nella moneta) e intricati dettagli 3D che sarebbero impossibili da ottenere stampando il metallo solido.
Fase 5: Preparazione della superficie
Appena uscita dalla pressa o dallo stampo, la moneta non è ancora pronta per l'esposizione. È crudo, tagliente e sporco. Ha bisogno di affinamento prima di poter essere placcato.
Sbavatura
Il processo di conio spesso lascia dietro di sé metallo in eccesso attorno ai bordi, noto come “speroni” O “sbavature.” Se avessi in mano una moneta grezza, potrebbe tagliarti la mano. Per risolvere questo problema, le monete vengono sottoposte a un processo di sbavatura. Sono spesso collocati in macchine burattatrici riempite con pietre ceramiche o altri supporti. L'azione di burattatura elimina gli spigoli vivi, lasciando una circonferenza liscia.
Lucidatura (lucidatura)
Prima di poter applicare qualsiasi placcatura in oro o argento, la superficie del metallo base deve essere perfettamente liscia. Qualsiasi graffio sull'ottone sarà visibile attraverso la placcatura in oro. Le monete subiscono un rigoroso processo di lucidatura. Questo può essere fatto a macchina o a mano. I lavoratori tengono le monete contro le ruote lucidanti ad alta velocità. A seconda del metallo vengono utilizzati composti lucidanti diversi, ad esempio a composto rosso viene spesso utilizzato per l'ottone per esaltarne la lucentezza, mentre un composto di diamante bianco potrebbe essere utilizzato per i metalli più duri. Questo passaggio è laborioso ma fondamentale per ottenere un risultato simile a uno specchio “prova” qualità.
Fase 6: Il Processo Galvanotecnico

Questa è la fase in cui la moneta ottiene il suo valore “pelle.” La maggior parte delle monete sfida non sono d'oro massiccio; sono in ottone o zinco e indossano un rivestimento dorato. Ciò si ottiene attraverso l'elettrochimica.
La linea di placcatura
Le monete sono fissate a fili di rame su una griglia. Vengono immersi in una serie di bagni chimici. Innanzitutto vengono puliti per rimuovere eventuali residui di olio o lucidatura. Quindi, vengono immersi in un serbatoio contenente una soluzione del metallo di placcatura (ad esempio oro, argento, nichel). Una corrente elettrica viene fatta circolare attraverso il serbatoio. L'elettricità fa sì che le particelle di metallo prezioso presenti nella soluzione si leghino alla superficie della moneta.
Approfondimento: estetica della placcatura
La scelta della placcatura cambia radicalmente il carattere della moneta. Sulla base degli standard di produzione, ecco uno sguardo dettagliato agli effetti visivi specifici di ciascuna opzione:
1. Placcatura antica (The “Logoro” Aspetto)
La placcatura anticata è una delle scelte più popolari per le monete militari e delle forze dell'ordine perché evidenzia i dettagli 3D. Dopo che la moneta è stata placcata in oro, argento o bronzo, viene immersa in una soluzione ossidante scura (spesso un lavaggio nero). La moneta viene quindi lucidata o spazzolata. L'ossidazione scura rimane nelle zone incassate (gli avvallamenti), mentre le zone in rilievo (i picchi) vengono lucidate riportando la lucentezza del metallo base. Ciò crea un contrasto elevato senza l'uso di vernice e conferisce alla moneta un “logorato dalla battaglia” o estetica storica.
2. Alto polacco (The “Gioielli” Aspetto)
Le monete ad alto grado di lucidatura vengono immerse nella soluzione di placcatura e poi lucidate fino a ottenere una finitura a specchio. Oro e Argento sono lo standard per i premi cerimoniali. Tuttavia, poiché sono così riflessivi, spesso richiedono “Smalto morbido” O “Sabbiatura” sullo sfondo per rendere leggibile il testo in rilievo. Senza una trama contrastante, una moneta molto lucida può essere difficile da leggere in piena luce.
3. Doppia placcatura (la scelta premium)
La doppia placcatura è il processo di placcatura più laborioso. Si tratta di combinare due metalli diversi su un'unica moneta, ad esempio un'aquila d'argento su sfondo dorato. Per raggiungere questo obiettivo, la fabbrica deve utilizzare un agente mascherante. Coprono (mascherano) le parti della moneta che dovrebbero rimanere d'Oro, quindi immergono la moneta nell'Argento. La maschera viene quindi rimossa. Ciò aggiunge tempo e costi significativi alla produzione, ma si traduce in un aspetto sorprendente e di alto valore.
4. Nichel nero e verniciatura a polvere
Nichel nero è una finitura grigio scuro distinta e lucida, eccellente per “tattico” O “nascosto” monete di stile. In alternativa, Metallo nero è solitamente una finitura opaca creata tramite verniciatura a polvere. Si tratta di un processo elettrostatico in cui una polvere nera viene spruzzata sulla moneta e polimerizzata a caldo. È incredibilmente resistente e fornisce una superficie piatta e antiriflesso che fa risaltare intensamente i colori brillanti dello smalto.
Fase 7: Smaltatura e Colorazione
Sebbene una moneta interamente in metallo sia di classe, molti design richiedono i colori specifici di una bandiera o di una toppa unitaria. Questo viene fatto usando la vernice a smalto.
Smalto morbido
Questo è il metodo più comune. Gli operai (o le macchine) utilizzano siringhe per iniettare vernice smaltata liquida nelle aree incassate della moneta. La moneta viene quindi cotta per far polimerizzare la vernice.
Il risultato: Quando passi il dito su una moneta di smalto morbido, puoi sentire il “dossi.” Le linee metalliche sono sollevate e la vernice è più bassa. Ciò conferisce alla moneta una sensazione strutturata e dimensionale.
Smalto duro (stile cloisonné)
Questo è un processo più premium. Le aree incassate sono troppo pieno con pasta di smalto. La moneta viene cotta per indurire lo smalto. Quindi, l'intera faccia della moneta viene levigata e lucidata finché le linee metalliche e la vernice non sono a filo e livellate.
Il risultato: Una superficie liscia, simile al vetro. È durevole e sembra di altissima qualità.
Tampografia
Se un disegno presenta sfumature (come un tramonto) o piccoli dettagli troppo piccoli per essere separati dalle pareti metalliche, Stampa digitale offset o viene utilizzata la tampografia. Questo stampa l'immagine direttamente sulla superficie metallica, simile a una stampante standard.
Sabbiatura e Texturizzazione
A volte, il colore migliore è non avere alcun colore. La strutturazione del metallo è un passaggio fondamentale per le monete che si basano sul contrasto metallo su metallo (Die Struck senza smalto). La sabbiatura prevede l'utilizzo di un flusso ad alta pressione di particelle abrasive (sabbia o perle di vetro) nelle aree rientranti della moneta. Questo crea una texture opaca e satinata. In contrasto con il metallo in rilievo lucidato, questo fa risaltare il logo e il testo senza una goccia di vernice.
Fase 8: Bordatura e Aggiornamenti

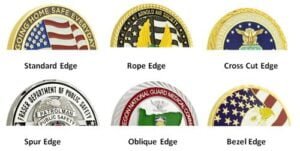
Il bordo della moneta è un'altra opportunità di personalizzazione. Mentre un bordo piatto standard è comune, i bordi specializzati aggiungono brillantezza e interesse tattile.
La scienza del taglio dei diamanti
Mentre lo stampo crea la faccia della moneta, il bordo viene spesso lavorato su una macchina separata chiamata a Tornio. Ciò vale in particolare per “Taglio del diamante” bordi. Dopo che la moneta è stata placcata (ad esempio, oro), viene fissata in un tornio. Un utensile da taglio con punta diamantata taglia il bordo della moneta ad alta velocità.
Perché il cutter affetta Attraverso la placcatura in oro rivela il metallo base sottostante. Se la moneta è in Ottone (che è gialla), il taglio rimane giallo/oro. Tuttavia, se la moneta è in lega di zinco (che è argento/grigio all'interno), il taglio rivela uno scintillio argentato contro la placcatura in oro. Questo crea un bordo rifrangente simile a un gioiello che cattura la luce da ogni angolazione.
Modelli di bordi specifici
- Linea obliqua: Il taglio del diamante più comune, caratterizzato da linee oblique che creano un effetto a turbina.
- Taglio trasversale: Un motivo incrociato a rombi che ricorda l'impugnatura di una pistola o di una lima pesante.
- Bordo della corda: Questo di solito è colpito a morte (parte dello stampo) anziché tagliare. Sembra una corda nautica avvolta attorno alla moneta, che simboleggia la Marina o la Guardia Costiera.
- Bordo sperone: Un modello distinto in cui vengono ritagliate piccole tacche sul bordo, simili allo sperone di uno stivale o di un ingranaggio.

Fase 9: Controllo Qualità e Conservazione
Prima che una moneta lasci la fabbrica, viene sottoposta ad un controllo rigoroso. Questo non è un processo meccanico; è fatto da occhi e mani umane.
L'ispezione
Gli ispettori controllano l'accuratezza del colore (corrispondenza al codice Pantone), i difetti del metallo (graffi o bolle nella placcatura) e la pulizia. Qualsiasi moneta che fallisce viene scartata e riciclata. Solo le monete perfette passano al confezionamento.
La presentazione è importante: opzioni di imballaggio
L'esperienza dell'unboxing è parte dell'onore. Le fabbriche offrono diversi livelli di imballaggio:
- Custodia in PVC (standard): Una busta di plastica morbida e trasparente. Protegge la moneta dai graffi durante la spedizione ma generalmente viene scartata.
- Capsula acrilica: Un guscio di plastica rigido in due pezzi che si chiude con uno scatto. È ermetico e permette di vedere la moneta da entrambi i lati proteggendola dalle impronte e dall'ossidazione.
- Scatola di presentazione in velluto: Il livello più alto. Una scatola rigida rivestita in velluto blu o nero con un inserto sagomato per contenere la moneta. Ciò è obbligatorio per le monete presentate da funzionari di alto rango o per i premi di servizio aziendale.
Incorporamento di lucite: conservazione permanente
Per le monete troppo preziose da trasportare o intese come premi da tavolo permanenti, Colata di lucite è un metodo di conservazione popolare. La moneta metallica finita è sospesa all'interno di una resina acrilica liquida, che viene poi polimerizzata. Tuttavia, non tutte le monete possono essere lanciate. Le monete realizzate in lega di zinco o verniciate con smalto morbido spesso reagiscono male con le sostanze chimiche presenti nella lucite liquida durante il processo di polimerizzazione a caldo, causando la fuoriuscita della vernice. Le monete in ottone con smalto duro sono le migliori candidate per questo metodo di conservazione.
Sfumature di produzione avanzate: i dettagli che contano
Mentre il processo standard copre le basi della coniatura e della placcatura, la vera produzione personalizzata prevede diversi passaggi sfumati che differenziano una moneta standard da un capolavoro. Queste tecniche avanzate utilizzano processi chimici e meccanici specifici presenti negli impianti di conio di fascia alta.
1. Opzioni di smalto avanzate
Oltre allo smalto morbido e duro standard, la produzione moderna offre opzioni di colorazione specializzate che possono alterare drasticamente l’impatto visivo della moneta.
Smalto traslucido
Questa è una vernice semitrasparente utilizzata principalmente su “sabbiato” o sfondi metallici strutturati. A differenza dello smalto opaco che nasconde il metallo sottostante, lo smalto traslucido agisce come una vetrata. Permette alla luce di passare attraverso il colore e di riflettere la struttura metallica sottostante.
Nota di produzione: La fabbrica deve garantire che il metallo sottostante sia lucido o strutturato Prima si applica la vernice. Se il metallo presenta linee di flusso o imperfezioni, la vernice traslucida le evidenzierà. Ciò richiede uno standard più elevato di controllo di qualità durante la fase di conio.
Smalto glitterato e luminoso
Smalto glitterato: Le scaglie metalliche vengono mescolate allo smalto liquido morbido prima che venga siringato nella moneta. La sfida qui è la dimensione dell'ago; gli aghi erogatori devono essere leggermente più grandi per evitare che le scaglie di glitter intasino la punta.
Si illumina al buio: La polvere fosforescente viene miscelata con il supporto dello smalto. Questa vernice appare bianco sporco o verde chiaro alla luce del giorno, ma brilla di un verde vibrante o blu al buio. Per ottenere l'effetto migliore, è necessario applicarlo su aree ampie e aperte del disegno anziché su linee sottili, poiché la polvere luminosa ha bisogno di volume per mantenere la carica.
2. Texture: sabbiatura e verniciatura nebbiosa
Non tutto il contrasto deriva dalla vernice. Le fabbriche utilizzano tecniche di sabbiatura abrasiva per creare contrasto tra il metallo in rilievo (lucido) e quello incassato (opaco).
- Sabbiatura: Sulla moneta viene spruzzato un flusso ad alta pressione di perle di vetro o sabbia. Per proteggere le aree in rilievo che devono rimanere lucide, viene spesso utilizzata una sagoma di mascheratura, oppure la moneta viene sabbiata interamente e quindi le aree in rilievo vengono nuovamente lucidate. Questo crea un “smerigliato” guarda sullo sfondo che fa risaltare il testo lucido senza usare il colore.
- Pittura nebbiosa: Questa è una tecnica in cui uno strato di vernice molto sottile e nebbioso viene spruzzato su uno stampo 3D. Si deposita nelle profonde fessure della scultura (come le pieghe di un mantello o gli occhi di una mascotte) per creare ombre artificiali, esaltando la profondità 3D.
3. Il “Controllo delle monete” Prova di durabilità
Una parte vitale della garanzia della qualità della produzione è garantire che la moneta possa resistere alle intemperie “gocciolare.” Le monete della sfida sono pensate per essere portate in tasca, lasciate cadere sui tavolini dei bar e maneggiate quotidianamente.
Il legame galvanico: Se la galvanica viene eseguita troppo rapidamente (alta tensione, breve tempo), lo strato di oro/argento sarà fragile e potrebbe sfaldarsi quando la moneta cade. Una linea di produzione di alta qualità utilizza a “Basso e lento” metodo di placcatura (tensione inferiore per un periodo di tempo più lungo) per garantire un legame molecolare spesso tra il metallo di base e la placcatura.
La fase di pre-produzione: prove artistiche e stampi
Una parte significativa del “fabbricazione” di una moneta avviene prima che il metallo venga tagliato. Il processo di produzione intellettuale è altrettanto vitale quanto quello fisico.
1. Il processo di revisione illimitato
A differenza di altri settori manifatturieri, l’industria delle monete sfida opera tipicamente su base giornaliera “Revisione illimitata” modello durante la fase di prova digitale.
La sfida: La traduzione di un disegno 2D in un oggetto metallico 3D richiede interpretazione “altezza.” Il progettista deve decidere quali linee saranno le pareti metalliche rialzate e quali saranno le piscine colorate incassate.
La prova: La fabbrica genera una prova che mostra il “linee di taglio.” Se il testo è troppo piccolo (sotto i 6 punti), la fabbrica lo contrassegnerà qui. Ignorare questi flag comporta “macchie di metallo” dove le lettere sanguinano insieme durante il processo di percussione.
2. Politiche di conservazione della muffa
Una volta tagliato e temperato, lo stampo in acciaio diventa un prezioso bene industriale.
Magazzinaggio: Le fabbriche ricoprono gli stampi in acciaio con grasso industriale per prevenire la ruggine e li immagazzinano in enormi magazzini con scaffalature.
Durata: Un dado in acciaio di alta qualità può colpire da 50.000 a 100.000 monete prima che inizi a perdere dettagli o a rompersi.
Periodo di conservazione: La maggior parte delle fabbriche conserva questi stampi per 2 o 3 anni. Se desideri riordinare le monete della tua unità un anno dopo, il “Tassa di morte” si rinuncia perché lo strumento esiste già. Dopo un periodo di inattività (di solito 3 anni), gli stampi vengono riciclati (fusi) per liberare spazio nel magazzino.
Imballaggio e assemblaggio
La fase finale della produzione è l'assemblaggio. Molte monete non sono solo singoli pezzi di metallo; richiedono il montaggio di parti mobili o accessori.
Spinner e ritagli
Monete rotanti: Questi sono composti da tre parti: l'anello esterno, il disco rotante interno e un perno centrale.
Assemblea: L'anello esterno e il disco interno sono coniati separatamente. Un lavoratore deve inserire manualmente il disco e martellare un perno attraverso l'asse verticale per bloccarlo in posizione consentendo la libera rotazione. Questo assemblaggio manuale aggiunge tempo significativo alla linea di produzione.
Apribottiglie
Per le monete funzionali, il metallo deve essere più spesso (da 3,5 mm a 4 mm) per sopportare la coppia necessaria per aprire una bottiglia.
Il ritaglio: Il meccanismo di apertura viene solitamente creato durante la Pressofusione processo (lega di zinco) perché stampare un foro di 4 mm di ottone massiccio è difficile e danneggia gli stampi. Il bordo interno dell'apribottiglie deve essere lasciato non lucidato o appositamente indurito per garantire una presa efficace sul tappo della bottiglia.
L'economia della produzione: fattori di costo
Comprendere come le scelte di produzione incidono sul prezzo è essenziale per la pianificazione. Il costo varia in base alle specifiche “leve” tiri durante la fase di progettazione.
1. Tariffa per lo stampo (costo di installazione)
Il costo iniziale più significativo è la Die Fee. Ciò ripaga la lavorazione CNC e la tempra termica degli stampi in acciaio. Di solito si tratta di una spesa una tantum che varia da $ 50 a $ 300 a seconda della complessità (2D o 3D). Se la tua moneta ha un disegno diverso sul retro, sono necessari due stampi.
2. Quantità: l'economia di scala
La produzione è un gioco di volumi. Ordinare 50 monete potrebbe costare $ 8-$ 12 per moneta perché il lavoro di installazione viene ammortizzato su pochissime unità. Ordinare 1.000 monete può far scendere il prezzo a $ 3-$ 5 per moneta. Una volta che la macchina è in funzione, il costo del materiale è relativamente basso; stai pagando per il tempo necessario per impostare la linea.
3. Costi dei materiali e della placcatura
Ottone e lega di zinco con placcatura standard in oro o argento sono la linea di base. Gli aggiornamenti premium come la doppia placcatura (due finiture su una moneta) aumentano i costi perché richiedono mascheratura manuale e più passaggi attraverso i bagni galvanici.
Conclusione
Il viaggio di una moneta sfida è un'impresa straordinaria di produzione. Trasforma un blocco di acciaio e una striscia di ottone in un simbolo d'onore duraturo. Richiede la forza bruta di una pressa da 1.000 tonnellate e il tocco delicato di un pennello.
Quando tieni in mano una moneta sfida, hai in mano il risultato di ore di lavoro qualificato e secoli di tradizione. È un ricordo costruito per durare una vita, portando il peso dei ricordi ad esso collegati. Che si tratti di un'unità militare, di una squadra di primo soccorso o di una pietra miliare aziendale, la comprensione del processo di produzione evidenzia quanto siano veramente speciali questi gettoni.
Domande frequenti
Come vengono realizzate le monete sfida passo dopo passo?
Il processo prevede generalmente 8 fasi principali: 1. Progettazione digitale e prova artistica. 2. Creazione di stampi/matrici CNC. 3. Die Strikering (stampaggio) o pressofusione del metallo. 4. Sbavatura e lucidatura per smussare i bordi. 5. Galvanotecnica con oro, argento o altre finiture. 6. Riempimento del colore con smalto (se applicabile). 7. Cottura/polimerizzazione dello smalto. 8. Ispezione finale e imballaggio.
Di che metallo sono fatte le monete sfida?
I metalli di base più comuni sono l'ottone (per le monete coniate) e la lega di zinco (per le monete pressofuse). Il ferro viene utilizzato per monete magnetiche economiche. Questi metalli di base vengono quindi placcati con finiture come oro, argento, rame, nichel o nichel nero.
Qual è la differenza tra monete smaltate morbide e dure?
La differenza sta nella consistenza. Le monete in smalto morbido hanno creste metalliche in rilievo che separano la vernice, conferendo alla moneta una sensazione dimensionale e strutturata. Le monete in smalto duro hanno la vernice riempita eccessivamente e poi lucidata fino a quando non è a filo con il metallo, ottenendo una superficie liscia e piatta che sembra vetro.
Cos'è la pressofusione e la pressofusione?
Die Striking prevede il posizionamento di un pezzo solido di metallo (come l'ottone) tra due stampi e lo stampaggio ad alta pressione per imprimere l'immagine. La pressofusione prevede l'iniezione di metallo liquido fuso (solitamente lega di zinco) in uno stampo. La fusione è migliore per forme e ritagli complessi, mentre la coniatura è migliore per le monete tradizionali ad alta densità.
Perché le monete sfida hanno delle creste sul bordo?
Le creste vengono spesso aggiunte per estetica e presa. Questi possono essere “Taglio del diamante” bordi, dove una macchina taglia motivi (come corda, obliqua o trasversale) nel bordo. Ciò espone il metallo di base sotto la placcatura, creando un effetto scintillante bicolore, soprattutto sulle monete di ottone.
Come vengono realizzate le monete sfida 3D?
Le monete 3D richiedono uno stampo specializzato creato utilizzando il software CAD 3D. A differenza delle monete 2D standard che hanno livelli piatti rialzati e incassati, gli stampi 3D sono scolpiti con gradienti e curve. La fusione in lega di zinco viene generalmente utilizzata per le monete 3D perché il metallo fuso scorre meglio nelle curve complesse dello stampo rispetto all'ottone stampato.